

Τα περισσότερα πρισματικά βιομηχανικά εξαρτήματα - περιβλήματα κιβωτίου ταχυτήτων, μπλοκ υδραυλικών βαλβίδων, μπλοκ κινητήρα, σώματα αντλιών, βάσεις καλουπιών - χρειάζονται κατεργασία σε περισσότερες από μία όψεις. Ένα κατακόρυφο κέντρο κατεργασίας μπορεί να φτάσει μόνο στην επάνω όψη σε μία εγκατάσταση. για να επεξεργαστεί τα πλαϊνά, ένας χειριστής ξεσφίγγει το εξάρτημα, το αναποδογυρίζει, το υποδεικνύει ξανά και ξανασφίγγει. Κάθε επανασφιγκτήρας προσθέτει χρόνο ρύθμισης και, το πιο σημαντικό, μια νέα στοίβα σφάλματος τοποθέτησης. Μια τρύπα που ανοίγεται από τη μια όψη και μια τρύπα που έχει τρυπηθεί από μια άλλη μπορεί να μην ευθυγραμμίζονται επειδή το δεδομένο μετακινήθηκε μεταξύ των ρυθμίσεων. Για ένα εξάρτημα κουτιού τεσσάρων όψεων, αυτό σημαίνει τρία ή τέσσερα ξεχωριστά εξαρτήματα και τρεις ή τέσσερις πιθανότητες να ξεφύγετε από την ανοχή.
Μία ρύθμιση, τέσσερα ή πέντε πρόσωπα
Ένα οριζόντιο κέντρο κατεργασίας (HMC) το λύνει αυτό με μια οριζόντια άτρακτο σε συνδυασμό με έναΠεριστροφικό τραπέζι Β-άξονα. Το εξάρτημα συσφίγγεται μία φορά και ο πίνακας ευρετηριάζει 90 μοίρες κάθε φορά για να παρουσιάσει καθεμία από τις τέσσερις πλευρικές όψεις στον άξονα. Με την επάνω όψη επίσης προσβάσιμη, μια ενιαία διάταξη μπορεί να επεξεργαστεί πέντε όψεις ενός τμήματος κουτιού - μόνο η σφιγμένη κάτω όψη είναι απρόσιτη. Ορισμένες μηχανές πέντε όψεων προσθέτουν έναν άξονα που περιστρέφεται μεταξύ οριζόντιας και κατακόρυφης, αλλά ακόμη και ένα τυπικό HMC με περιστροφικό τραπέζι μειώνει τον αριθμό των ρυθμίσεων από τέσσερις σε μία για ένα τυπικό περίβλημα. Αυτό είναι μια μείωση 75% στη στερέωση και το χειρισμό και αφαιρεί το σφάλμα που προκαλείται από το χειριστή που έρχεται με κάθε επανασφιγκτήρα.
Γιατί βελτιώνεται η ακρίβεια δεδομένων
Το πραγματικό κέρδος ακρίβειας δεν είναι απλώς λιγότερες ρυθμίσεις - είναι ότι τοΤο δεδομένο δεν κινείται ποτέ. Σε ένα κατακόρυφο μηχάνημα, κάθε φορά που γυρίζετε το εξάρτημα, το υποδεικνύετε ξανά σε μια νέα άκρη και κάθε ένδειξη έχει τη δική της ανοχή. Σε ένα HMC, το εξάρτημα αναφέρεται μία φορά στην παλέτα και στον περιστροφικό πίνακα και κάθε όψη υποβάλλεται σε μηχανική επεξεργασία στο ίδιο σύστημα συντεταγμένων. Η σχέση θέσης μεταξύ μιας οπής στην μπροστινή όψη και μιας τρυπημένης οπής στην πλαϊνή όψη είναι εγγυημένη από τη γεωμετρία του μηχανήματος και την ακρίβεια ευρετηρίασης του περιστροφικού τραπεζιού - όχι από το πόσο προσεκτικά άγγιξε ο χειριστής μια μέγγενη. Για εξαρτήματα με διασταυρούμενες οπές, οπές ρουλεμάν και όψεις που πρέπει να είναι τετράγωνες μεταξύ τους, αυτή η προσέγγιση ενός σημείου είναι αυτό που κάνει τις σφιχτές γεωμετρικές ανοχές πρακτικές στον όγκο παραγωγής.
Το περιστροφικό τραπέζι κάνει τη δουλειά
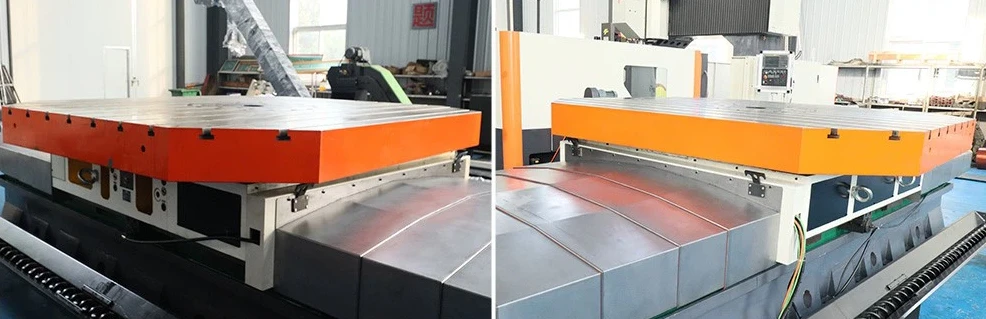
Το εξάρτημα που καθιστά δυνατή τη μηχανική κατεργασία πολλαπλών όψεων είναι το ίδιο το περιστροφικό τραπέζι. Τα HMC παραγωγής χρησιμοποιούν είτε έναν σερβοκατευθυνόμενο άξονα Β με έναν κυκλικό κωδικοποιητή για ευέλικτη ευρετηρίαση, είτεcurvic-coupling (Hirth coupling)δείκτης που κλειδώνει σε διακριτές θέσεις με πολύ υψηλή ακαμψία και επαναληψιμότητα. Η τυπική ακρίβεια ευρετηρίασης είναι περίπου ±5 δευτερόλεπτα τόξου, με επαναληψιμότητα περίπου ±3 δευτερόλεπτα τόξου και ορισμένοι πίνακες προσφέρουν 360.000 παλμούς ευρετηρίου για σχεδόν συνεχή τοποθέτηση. Το φορτίο του τραπεζιού κυμαίνεται από περίπου 500 kg σε μια παλετομηχανή 400 mm έως αρκετούς τόνους σε ένα μεγάλο HMC. Το τραπέζι πρέπει επίσης να είναι αρκετά άκαμπτο ώστε οι δυνάμεις κοπής σε μια πλαϊνή όψη να μην εκτρέπουν το εξάρτημα - γι' αυτό τα τραπέζια και τα κρεβάτια HMC είναι από χυτοσίδηρο με βαριές ραβδώσεις με χαμηλό κέντρο βάρους.
Οι αλλαγές παλετών διατηρούν την κοπή της ατράκτου
Η κατεργασία πολλαπλών όψεων αποδίδει μόνο εάν το μηχάνημα κόβει πραγματικά και δεν περιμένει τον χειριστή. Τα περισσότερα HMC παραγωγής συνοδεύονται από ένααυτόματος εναλλάκτης παλετών (APC)- συνήθως δύο παλέτες σε μηχανισμό μεταφοράς ή περιστροφικής ανταλλαγής. Ενώ μια παλέτα βρίσκεται μέσα στο μηχάνημα που κατεργάζεται, ο χειριστής φορτώνει και ξεφορτώνει τη δεύτερη παλέτα στον εξωτερικό σταθμό. Όταν τελειώσει ο κύκλος, οι παλέτες αλλάζουν σε λιγότερο από ένα λεπτό και ο άξονας κόβεται ξανά σχεδόν αμέσως. Αυτό επικαλύπτει τον χρόνο εγκατάστασης με τον χρόνο κοπής, μειώνει τον χρόνο μη κοπής κατά 50% ή περισσότερο και καθιστά ρεαλιστική την παραγωγή φώτων ή χωρίς επίβλεψη. Για ένα κατάστημα που διαθέτει πολλές παραλλαγές κατοικιών, η παλέτα γίνεται επίσης μια πλατφόρμα εξαρτημάτων γρήγορης αλλαγής: κάθε εργασία παραμένει στη δική της παλέτα και ανταλλάσσεται χωρίς να υποδεικνύει εκ νέου.
Εκκένωση τσιπ και ακαμψία
Δύο δομικές λεπτομέρειες κάνουν το HMC καλύτερο στην κοπή πολλαπλών όψεων από ένα κάθετο μηχάνημα. Πρώτον, με μια οριζόντια άτρακτο πέφτουν τα τσιπμακριά από το τμήμα λόγω βαρύτητας, ώστε να μην κάθονται στην τσέπη και να μην κοπούν, κάτι που προστατεύει το φινίρισμα της επιφάνειας και τη διάρκεια ζωής του εργαλείου. Τα περισσότερα HMC χρησιμοποιούν διπλούς κοχλιωτούς μεταφορείς συν έναν μεταφορέα αλυσίδας για να μετακινούν τα τσιπ συνεχώς. Δεύτερον, η οριζόντια διάταξη και το κρεβάτι τύπου T ή cross-rail δίνουν στο μηχάνημα χαμηλό κέντρο βάρους και υψηλή στατική/δυναμική ακαμψία, έτσι οι βαριές κοπές στο πλάι - βάθη 10 mm ή περισσότερο από χάλυβα - παραμένουν σταθερά χωρίς φλυαρίες. Ένας άξονας υψηλής ροπής BT50 ή CAT50 είναι στάνταρ στα HMC παραγωγής για αυτόν ακριβώς τον λόγο.
Εκεί που τα HMC αποδίδουν περισσότερο
Το HMC δεν είναι το κατάλληλο μηχάνημα για κάθε δουλειά. Οι επίπεδες πλάκες, οι απλές εργασίες στο επάνω μέρος και τα πολύ μεγάλα εξαρτήματα μιας όψης είναι συχνά φθηνότερα σε κάθετη μηχανή. Το HMC κερδίζει το κόστος τουεξαρτήματα σε σχήμα κουτιού και κελύφουςπου χρειάζονται δύο ή περισσότερες επιφάνειες κατεργασμένες με μηχανική ανοχή θέσης: περιβλήματα μετάδοσης, υδραυλικές πολλαπλές, μπλοκ κινητήρα, σώματα συμπιεστή και μεγάλες βάσεις καλουπιού. Κερδίζει επίσης σε μεσαία προς υψηλή ένταση, όπου η αλλαγή παλέτας και η λειτουργία χωρίς επίβλεψη μετατρέπουν τον χρόνο ρύθμισης σε χρόνο κοπής. Για ένα κατάστημα εργασίας που λειτουργεί με συνδυασμό περιβλημάτων, ένα HMC με APC μπορεί να αντικαταστήσει δύο ή τρία κατακόρυφα μηχανήματα και να εξακολουθεί να διατηρεί αυστηρότερες ανοχές σταυρωτής όψης.
Σύναψη
Ένα οριζόντιο κέντρο κατεργασίας βελτιώνει την κατεργασία πολλαπλών όψεων τοποθετώντας το εξάρτημα σε ένα περιστροφικό τραπέζι και περιστρέφοντάς το στον άξονα αντί να το ξεσφιγκώσετε και να το γυρίσετε. Η μία ρύθμιση φτάνει τις τέσσερις ή τις πέντε όψεις, το σημείο αναφοράς παραμένει σταθερό, επομένως η ακρίβεια θέσης της εγκάρσιας όψης είναι εγγυημένη από το μηχάνημα και όχι από τον χειριστή, και ένας εναλλάκτης παλετών επικαλύπτει τη ρύθμιση με την κοπή, ώστε ο άξονας να είναι παραγωγικός. Προσθέστε εκκένωση τσιπ βαρύτητας και ένα άκαμπτο κρεβάτι με χαμηλό κέντρο βάρους και το HMC γίνεται η φυσική πλατφόρμα για εξαρτήματα κιβωτίων και περιβλημάτων που χρειάζονται οπές, τρύπες και επιφάνειες σε πολλές πλευρές. Το αποτέλεσμα είναι λιγότερα εξαρτήματα, λιγότερα απορρίμματα από την απόκλιση δεδομένων και υψηλότερη απόδοση στα εξαρτήματα που είναι πιο δύσκολο να κατασκευαστούν σε κάθετη μηχανή.


